제품






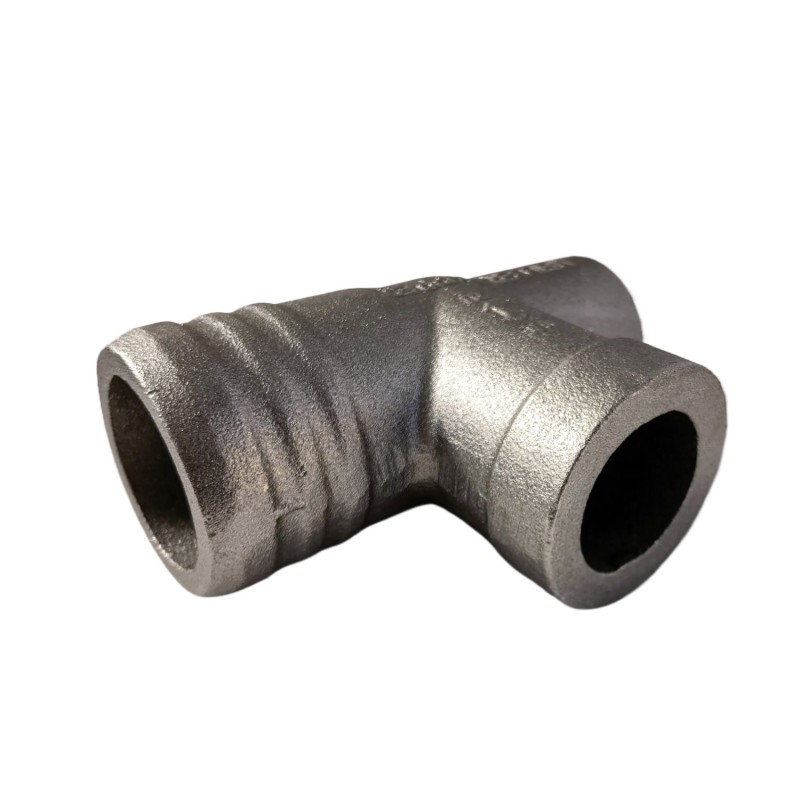
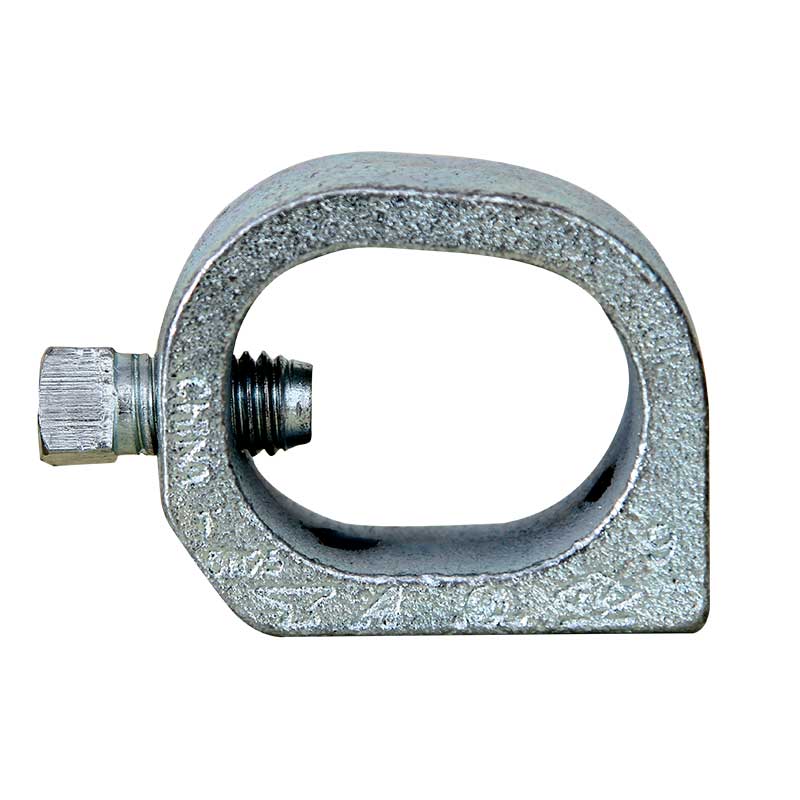
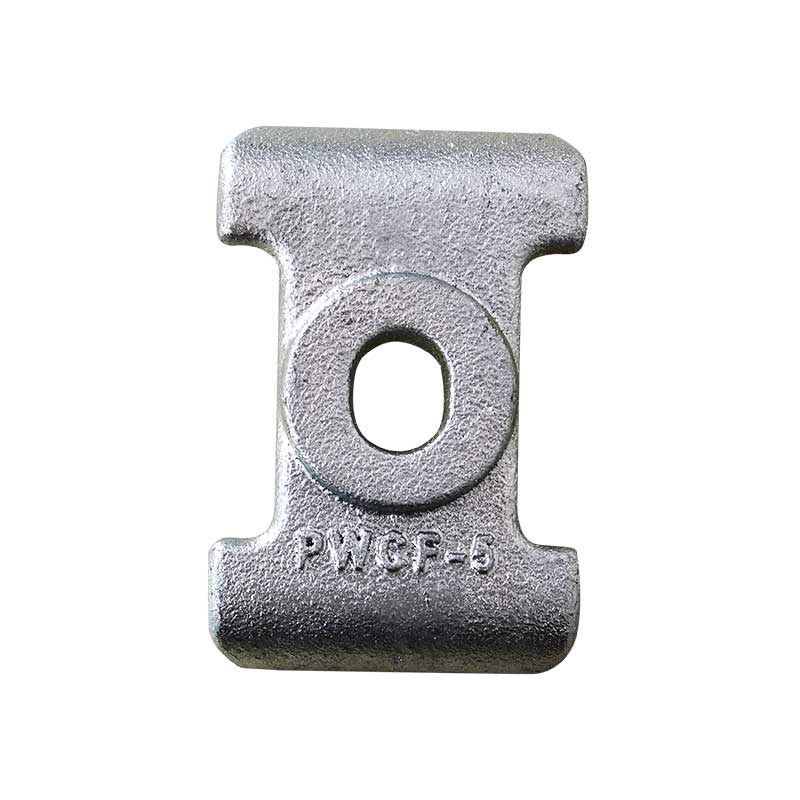
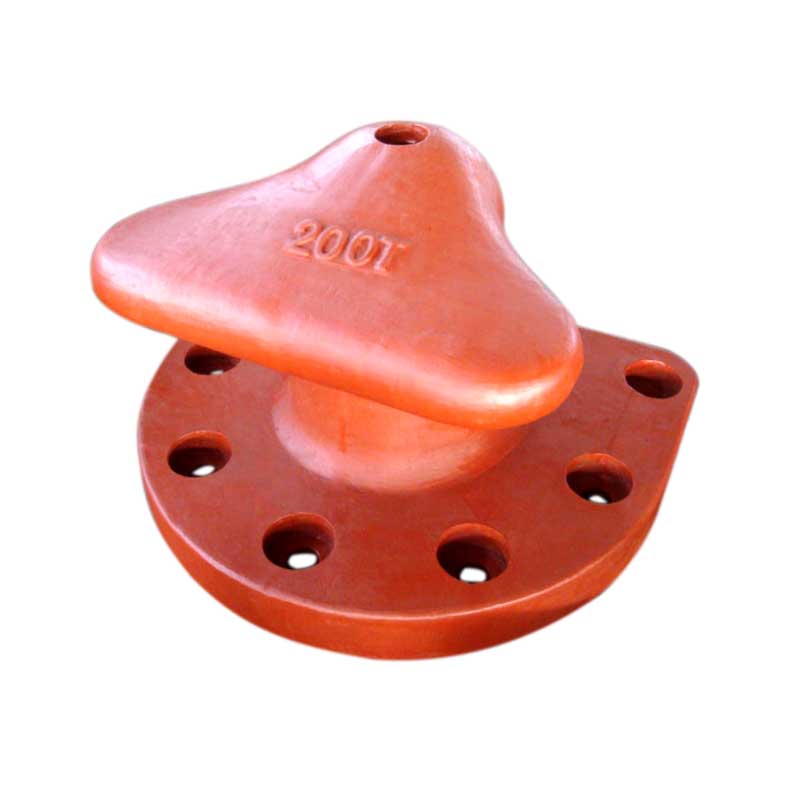
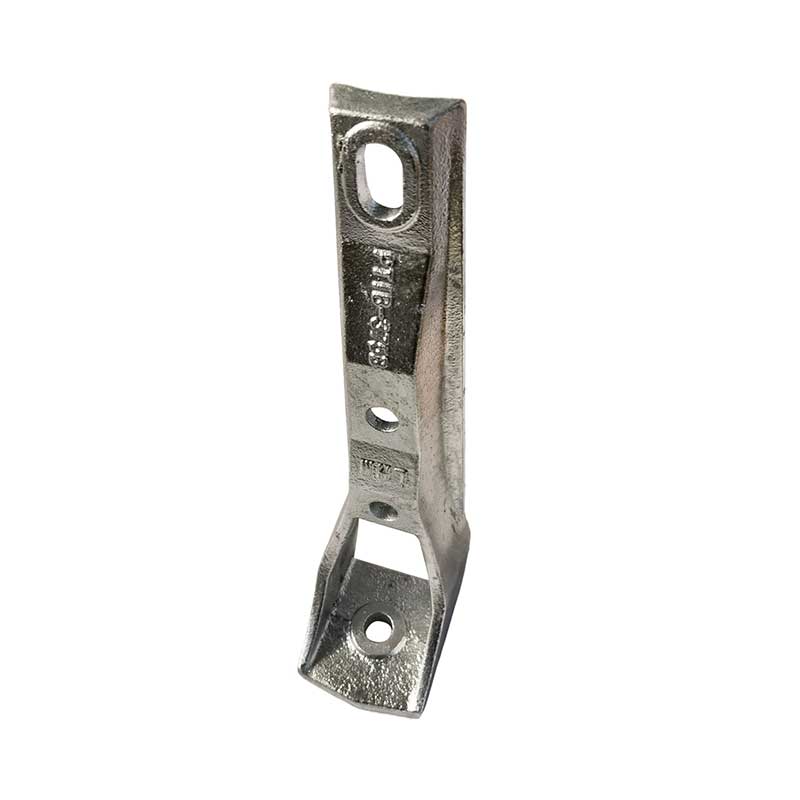
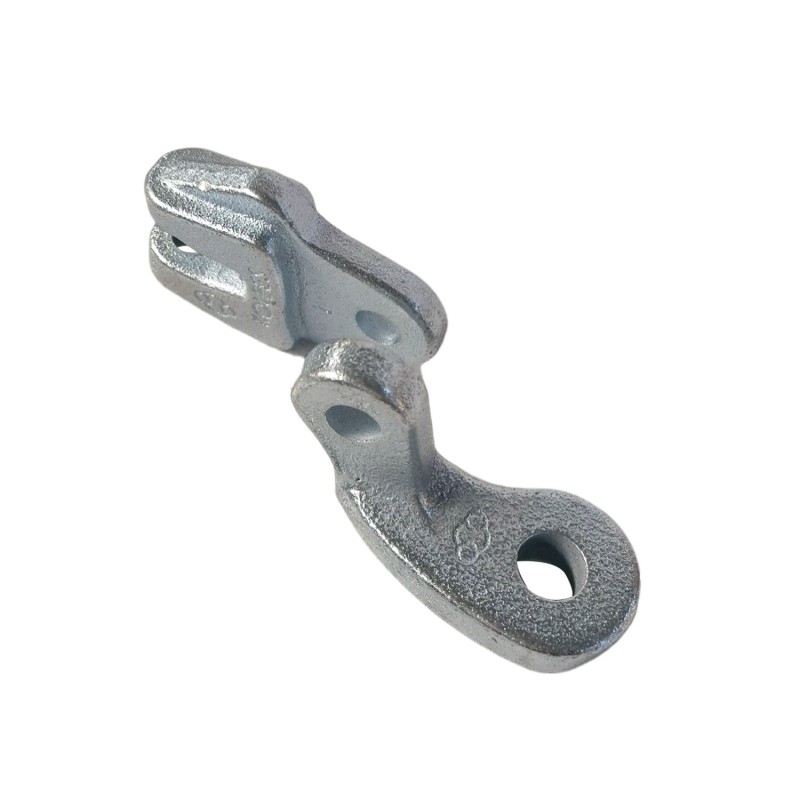
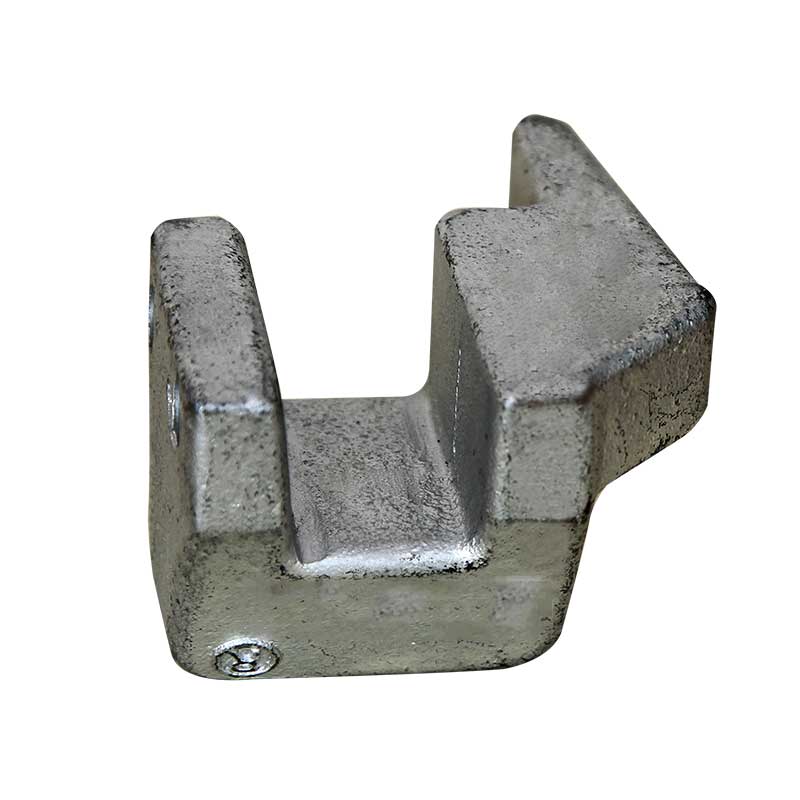
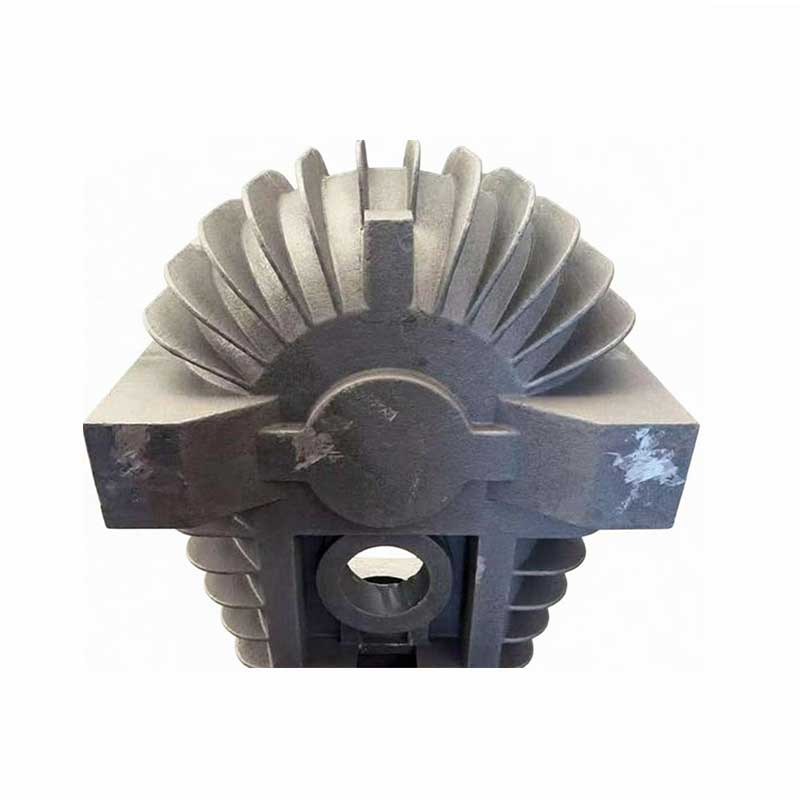
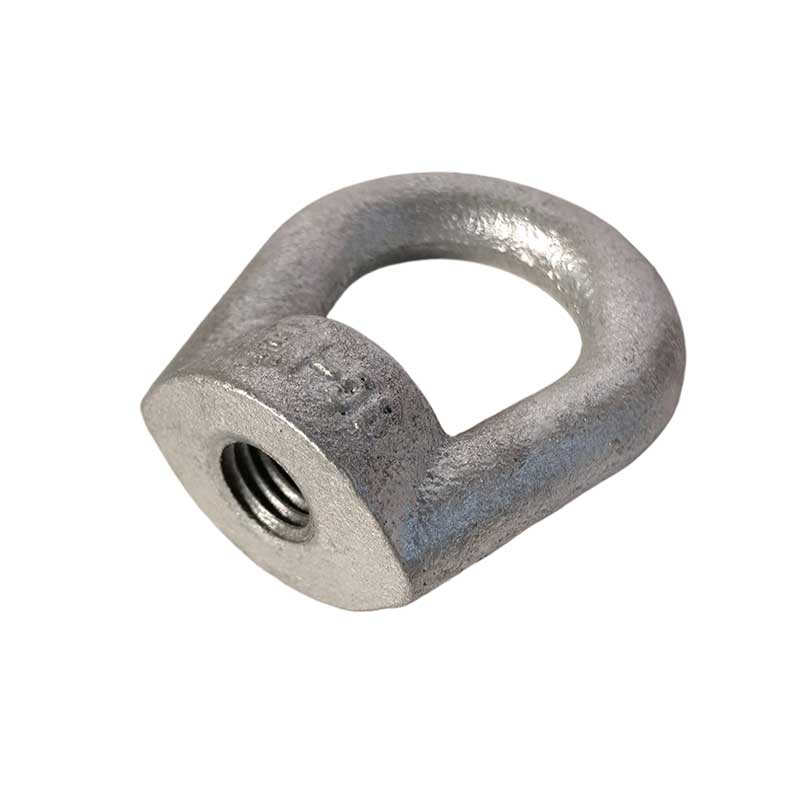
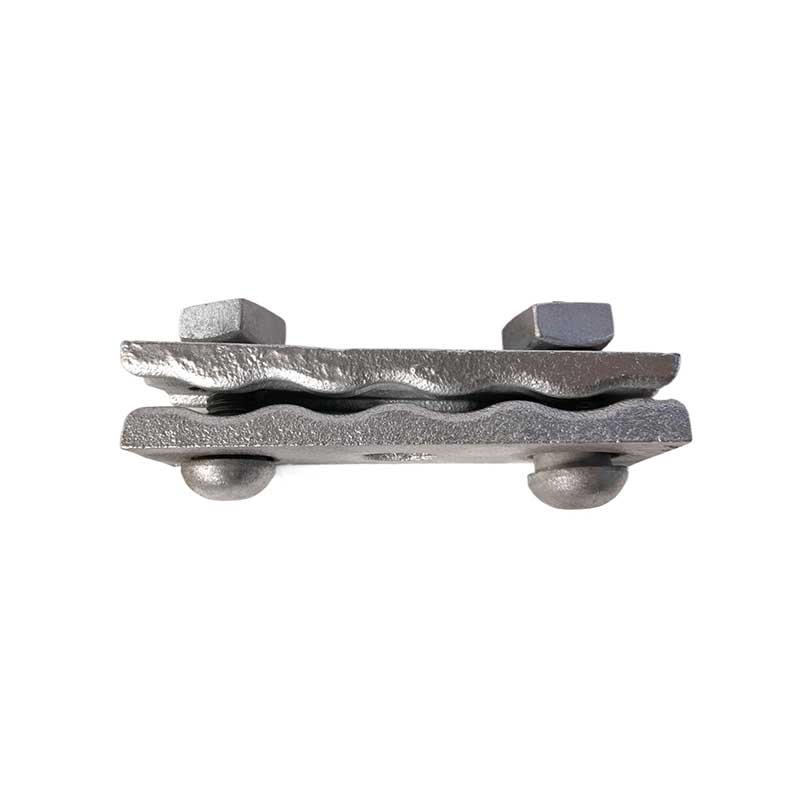
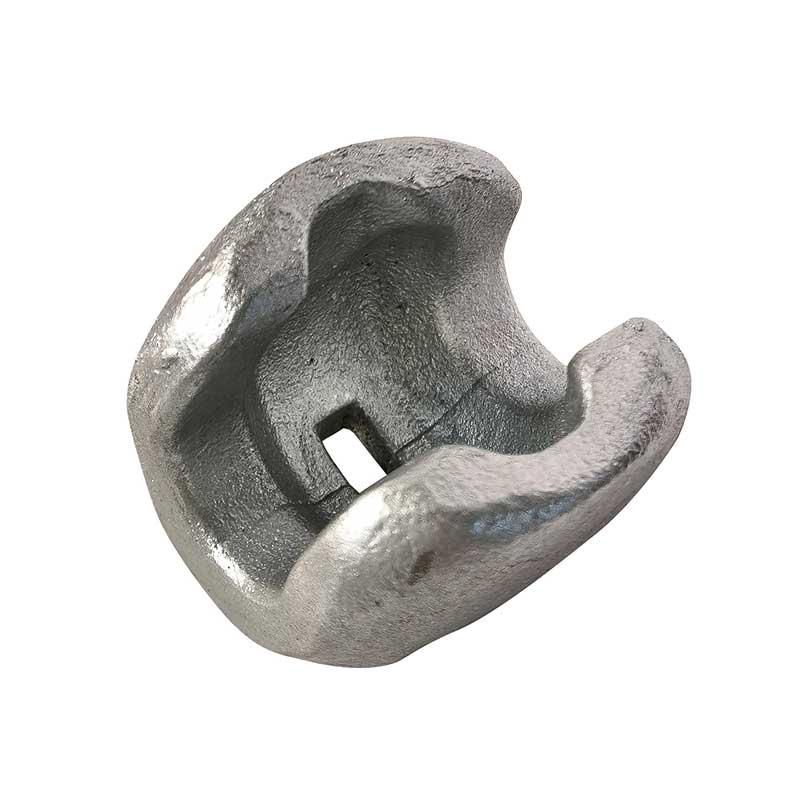
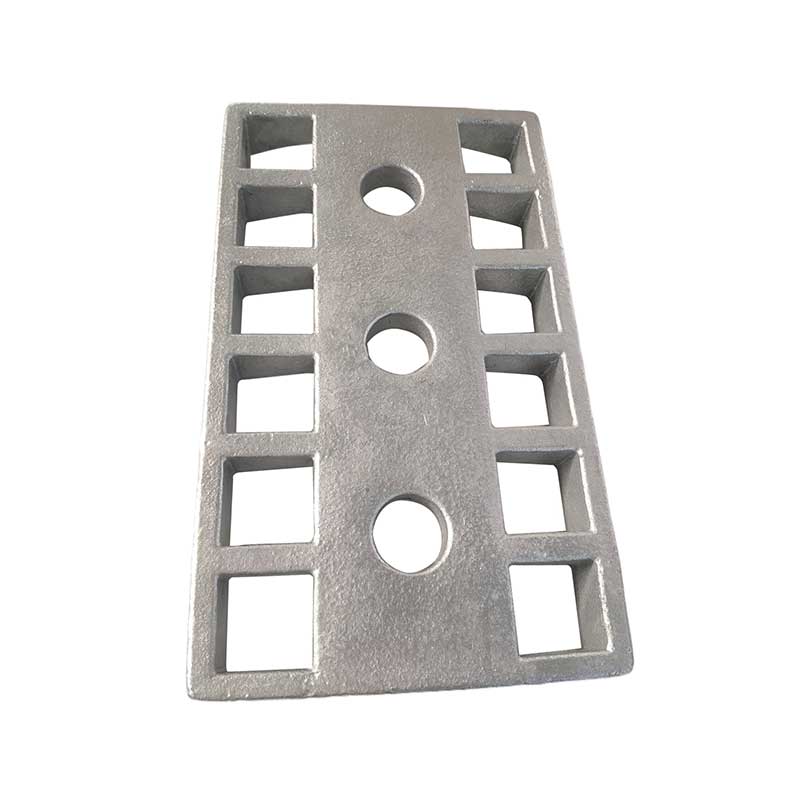
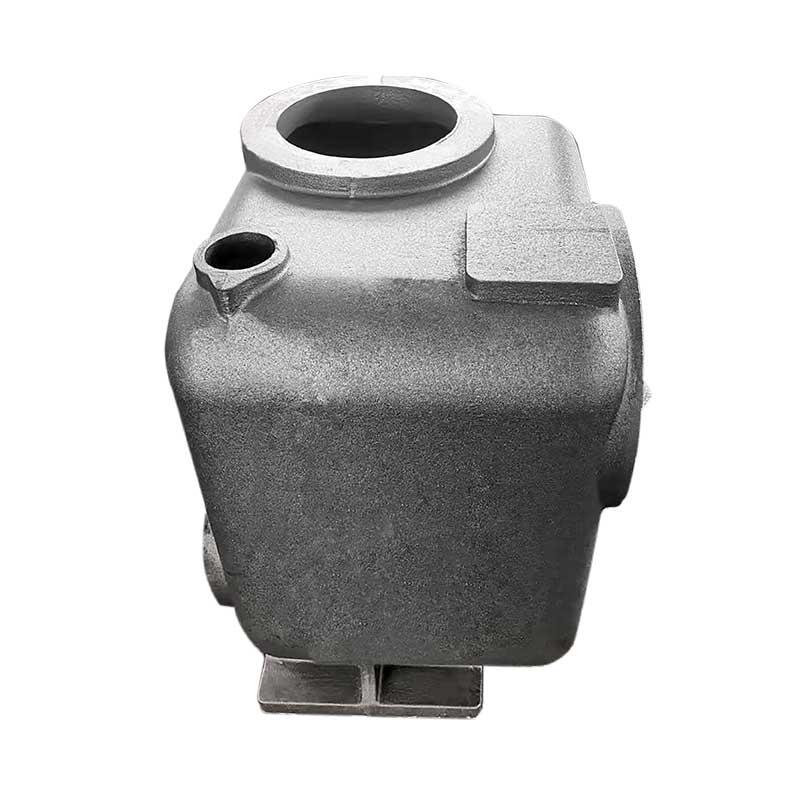
코팅된 모래주물
열가소성 페놀 수지와 경화제인 헥사메틸렌테트라민으로 사전 코팅된 석영 모래로 구성된 코팅된(쉘) 모래가 사용됩니다. 금속 모델 플레이트는 180~340°C로 가열됩니다.
설명
마커

제품 설명
쉘주조공정(철금속 정밀주조에 특화된 코팅사를 이용한 핫쉘주조)
프로세스 원리
열가소성 페놀 수지와 경화제인 헥사메틸렌테트라민으로 사전 코팅된 석영 모래로 구성된 코팅된(쉘) 모래가 사용됩니다. 금속 모델 플레이트는 180~340°C로 가열됩니다. 코팅된 모래가 고온과 접촉하면 수지가 빠르게 녹아 가교결합하여 경화되어 모형 슬래브 표면에 단단하고 얇은 모래 껍질이 형성됩니다. 쉘이 제거되면 두 개의 금형 반쪽이 함께 결합되어 금형 캐비티를 형성합니다. 용융된 철을 붓기 전에 지지대를 위해 쉘 외부 주위에 마른 모래를 부어 모래 주조 비용과 정밀 주조의 치수 정확성의 균형을 맞춥니다.
특수원료
주물사: 수지 함량이 2.5-4%인 코팅된 고운 모래; 낮은 재생성.
모델 플레이트: 주강 또는 주철로 만든 분할 금형으로 내열성, 내마모성이 뛰어나고 반복 사용으로 수명이 길다.
이형제: 모래 껍질이 금형에 달라붙는 것을 방지하기 위한 스테아린산 칼슘 및 실리콘 오일.
사용된 철 재료: 캠샤프트, 기어, 밸브 시트, 유압 하우징 등 회주철 및 연성주철로 제작된 중소형 정밀 부품.
쉘 몰드 주조 공정의 단계별 기술 다이어그램
쉘 캐스팅으로 생산된 납품 상태의 철 주물
표준 6단계 프로세스
(1) 금속 모형판 가열 및 이형제 도포
금형을 200~280°C로 가열하고 이형제를 균일하게 도포하여 모래 껍질이 자유롭게 제거되도록 합니다.
(2) 티핑 호퍼를 이용한 모래 투입(기본 동작)
가열된 모델 슬래브를 모래 저장 호퍼에 대고 누르고 전체 어셈블리를 뒤집어 코팅된 모래로 모델 표면을 완전히 덮습니다. 8~15초 동안 유지합니다. 표면 모래는 가열되어 단단한 껍질로 굳어지고, 가열되지 않은 느슨한 모래는 다시 호퍼에 부어집니다.
(3) 쉘 몰드의 추가 경화(번아웃)
모래 껍질이 형성된 모델 슬래브를 180~220°C에서 30~90초 동안 2차 경화 오븐으로 옮겨 껍질의 열 강도를 높입니다. 쉘 두께는 8~15mm 이내로 제어됩니다.
(4) 쉘 제거, 코어 제작 및 하프 몰드 조립
배출 메커니즘을 사용하여 완성된 하프 쉘을 금형에서 제거합니다. 내부 공동이 있는 부품의 경우 코팅된 모래로 동시에 코어를 만든 다음 상단 및 하단 쉘을 정렬하고 함께 고정합니다.
(5) 보강 및 충전을 위해 플라스크에 설치
조립된 쉘 몰드를 플라스크에 넣고 그 주변 공간을 마른 지지 모래로 채워 붓는 동안 쉘이 팽창하고 갈라지는 것을 방지합니다. 1400~1460°C의 고정된 온도에서 녹은 주철을 붓습니다.
(6) 냉각, 쉘링 및 청소
4~12시간 동안 식힌 후 모래 껍질을 파괴하고 주물을 제거합니다. 스프루와 스프루를 제거하고 쇼트 블라스팅, 결함 탐지 및 최종 가공을 수행합니다.
쉘 캐스팅의 주요 장점과 단점
장점(기존 사형주조 대비)
대폭 향상된 정확도: CT9-CT11 치수 공차, 안정적인 치수 및 대량 생산 시 탁월한 반복성.
매끄러운 표면: 탄층이 최소화된 표면 거칠기 Ra 6–25 µm로 선삭, 밀링 및 연삭 허용량이 크게 줄어듭니다.
탁월한 얇은 벽 주물 성형 능력: 쉘 몰드의 높은 강성은 2~3mm 두께의 얇은 벽, 복잡한 지형 및 작은 구멍이 있는 주철 주물의 안정적인 생산을 보장합니다.
매우 낮은 모래 소비량: 얇은 껍질 층만이 공동을 형성합니다. 모래 소비량은 기존 모래 주조의 1/10에 불과합니다.
자동화와의 높은 호환성: 연속 대량 생산의 쉘 몰드 생산을 위한 자동 라인과 호환됩니다.
균질한 주조 구조: 쉘의 제어된 가스 투과성은 가스 구멍 및 슬래그 함유물을 포함한 결함을 크게 줄입니다.

저희에게 연락주세요
관련 인기 제품
보편적인 구조적 고정
가혹한 작동 조건을 위한 엔지니어링 범용 구조 고정 장치입니다. 미국, EU 및 남미 시장을 위한 맞춤형 주조(점토사/쉘 성형)를 제공하는 ISO 9001 인증 주조소입니다. 고강도, 내식성은 ASTM/DIN 표준을 준수합니다. 견적을 요청하세요.
교정기용 회전 마운트
파이프, 덕트 및 케이블 트레이의 내진 보강을 위한 고성능 회전 패스너입니다. 맞춤형 정밀 가공 주강/철 부품을 제공하는 ISO 9001 인증 주조소입니다. ASCE 7, IBC 및 EN 표준을 준수합니다. 미국, EU 및 남미로 수출됩니다.